
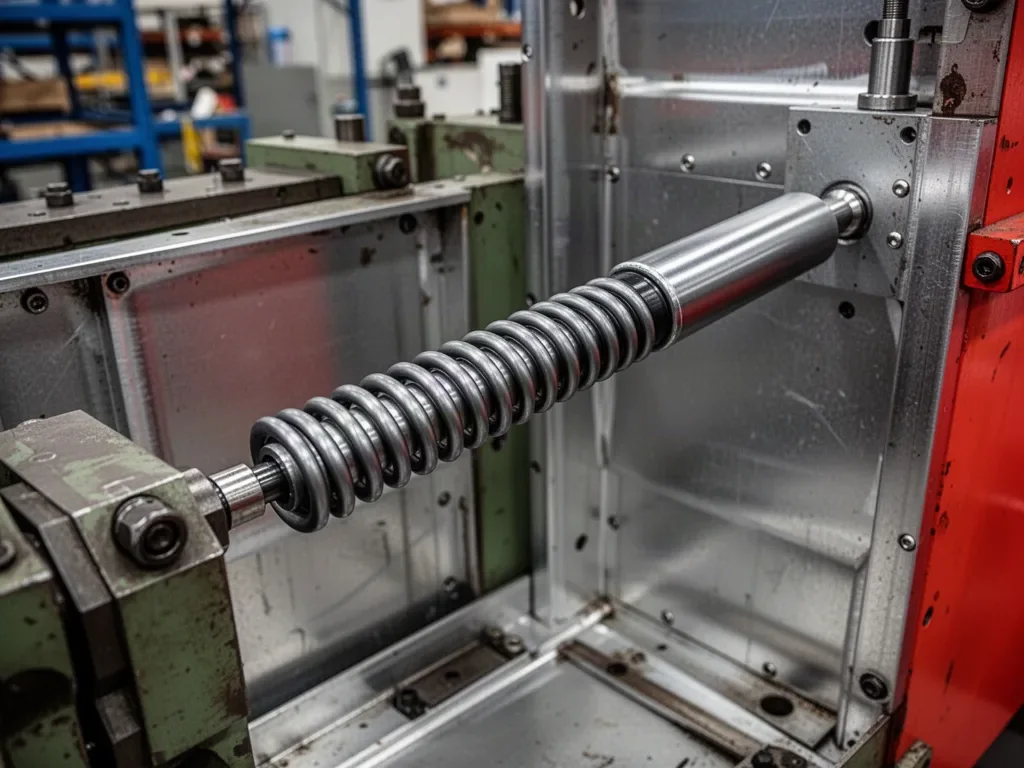
Osłona maszyny utrzymująca się sama w górnym położeniu wygląda na drobiazg konstrukcyjny. Odpowiada za nią element magazynujący energię w sprężonym azocie, a jego dobór rzadko sprowadza się do jednej liczby z katalogu.
Cylinder, tłoczysko i azot pod ciśnieniem
Sprężyna gazowa to zamknięty cylinder stalowy wypełniony azotem technicznym, w którym porusza się tłok osadzony na tłoczysku. Ciśnienie robocze wewnątrz sięga od kilkudziesięciu do około 200 bar, a standardowe średnice tłoczyska w zastosowaniach przemysłowych to 6, 8, 10 i 14 mm przy średnicach cylindra od 15 do 40 mm.
Za szczelność odpowiada pakiet uszczelnień wargowych, dociskanych do tłoczyska przez ciśnienie panujące w komorze. Niewielka ilość oleju wewnątrz cylindra pełni dwie funkcje: smaruje uszczelnienie i tłumi ruch na końcowym odcinku skoku. Azot jest wyborem celowym, bo pozostaje obojętny chemicznie i nie sprzyja korozji.
Siła nie jest stała na całej długości skoku. Producenci podają siłę nominalną F1, mierzoną przy tłoczysku wysuniętym, oraz F2 dla położenia wsuniętego. Stosunek F2 do F1, nazywany progresją, wynosi zwykle od 1,2 do 1,5. Do tego dochodzi tarcie wewnętrzne rzędu 10-20 procent siły nominalnej, przez co siła potrzebna do wciśnięcia tłoczyska jest zauważalnie wyższa od tej, którą element oddaje przy wysuwie.
Dobór siły: masa, ramię i punkt mocowania
Punktem wyjścia jest równowaga momentów względem osi obrotu pokrywy. W uproszczeniu wymagana siła wynosi F = (m x g x a) / b, gdzie m oznacza masę pokrywy, g przyspieszenie ziemskie, a odległość środka ciężkości od osi zawiasu, natomiast b to ramię działania sprężyny liczone od tej samej osi.
Z zależności wynika najważniejsza konsekwencja praktyczna. Przesunięcie punktu mocowania o kilkanaście milimetrów zmienia wymaganą siłę mocniej niż zmiana masy pokrywy o kilka kilogramów. Krótkie ramię wymusza siłę rzędu kilkuset niutonów tam, gdzie dłuższe pozwoliłoby zejść do wartości o połowę mniejszej.
Przy dwóch elementach na jedną pokrywę wynik dzieli się na pół, a następnie zaokrągla do najbliższego stopnia katalogowego, zwykle w skokach co 50 lub 100 N. Zaleca się zapas 10-15 procent na tarcie zawiasów, opór uszczelki obwodowej i naturalny spadek siły w czasie eksploatacji. Przewymiarowanie bywa równie kłopotliwe jak zbyt słaby dobór, bo pokrywa otwiera się gwałtownie i obciąża zawias udarowo.
Temperatura, pozycja montażu i wersje z blokadą
Ciśnienie azotu zmienia się razem z temperaturą o około 0,3-0,4 procent na każdy kelwin. Element dobrany w hali o temperaturze 20 stopni Celsjusza odda przy minus 20 stopniach o mniej więcej 12-15 procent mniejszą siłę, a w nagrzanym wnętrzu kabiny lakierniczej o podobną wartość większą. Standardowe wykonania pracują w zakresie od minus 30 do plus 80 stopni Celsjusza, wyższe temperatury wymagają uszczelnień z materiałów specjalnych.
Zasada montażu tłoczyskiem skierowanym w dół nie wynika z estetyki. Olej zbiera się grawitacyjnie przy uszczelnieniu i utrzymuje jego smarowanie, a odwrotna pozycja prowadzi do pracy na sucho i szybkiej utraty szczelności.
Tam, gdzie osłona ma zatrzymywać się w położeniu pośrednim, stosuje się wersje z blokadą. Blokada sztywna utrzymuje zadaną pozycję praktycznie bez ugięcia, blokada sprężysta dopuszcza niewielkie odkształcenie pod obciążeniem. Odrębną grupę stanowią amortyzatory przemysłowe, które nie wytwarzają siły wypychającej, lecz rozpraszają energię ruchu, i w ciężkich osłonach bywają montowane równolegle ze sprężynami.
Błędy montażowe, które skracają żywotność
Największa część reklamacji nie wynika z wady wykonania, lecz ze sposobu zabudowy. Powtarzają się te same przypadki:
-
montaż tłoczyskiem do góry, prowadzący do pracy uszczelnienia bez smarowania
-
obciążenie poprzeczne, podczas gdy element przenosi wyłącznie siły osiowe, a przeguby kulowe dopuszczają odchyłkę rzędu kilku stopni
-
chwytanie tłoczyska szczypcami lub kluczem, bo każda rysa w warstwie chromu przecina uszczelnienie
-
malowanie i czyszczenie tłoczyska rozpuszczalnikami
-
wykorzystywanie pełnego skoku jako zderzaka krańcowego zamiast pozostawienia 2-3 mm rezerwy
-
złomowanie bez wcześniejszego rozprężenia gazu
Dobór pod konkretną konstrukcję wymaga zestawienia masy, geometrii mocowania i warunków pracy, a przy nietypowych osłonach również pomiaru na prototypie. Komponenty tego typu wraz z wersjami blokowanymi ma w ofercie krakowska firma EA, a zasadę działania szerzej opisuje materiał sprężyna gazowa. W asortymencie dostawcy znajdują się także pneumatyka, technika podciśnienia, chwytaki i moduły, zawory procesowe oraz absorbery i amortyzatory przemysłowe, a osobną usługą pozostaje regeneracja sprężyn gazowych.
Dobrze dobrany element pracuje kilkadziesiąt tysięcy cykli bez obsługi. Warunkiem jest przeliczenie momentu na etapie projektu, a nie dopasowywanie siły metodą prób po uruchomieniu maszyny.
Artykuł sponsorowany

